

Humidité dans l’industrie pharmaceutique : du médicament au traitement d’air
Humidité dans l’industrie pharmaceutique : du médicament au traitement d’air
Une poudre qui s’écoule moins bien. Un granulé qui ne se comprime plus de la même façon. Une enveloppe de gélule qui devient plus fragile.
Dans l’industrie pharmaceutique, les conditions environnementales peuvent influencer le comportement de produits sensibles à l’humidité. Derrière une valeur d’humidité relative se joue alors bien plus qu’une question de confort du local : la maîtrise du procédé et la reproductibilité du produit fabriqué.
Le traitement d’air n’est donc pas une fin en soi. Filtration, cascades de pression, contrôle microbiologique, renouvellements d’air, température ou humidité répondent à une même logique : contribuer à garantir qu’un médicament conserve, jusqu’à son administration, ses caractéristiques d’identité, de qualité, de sécurité et d’efficacité. Cette logique est au cœur des Bonnes Pratiques de Fabrication (BPF, ou GMP pour Good Manufacturing Practices).
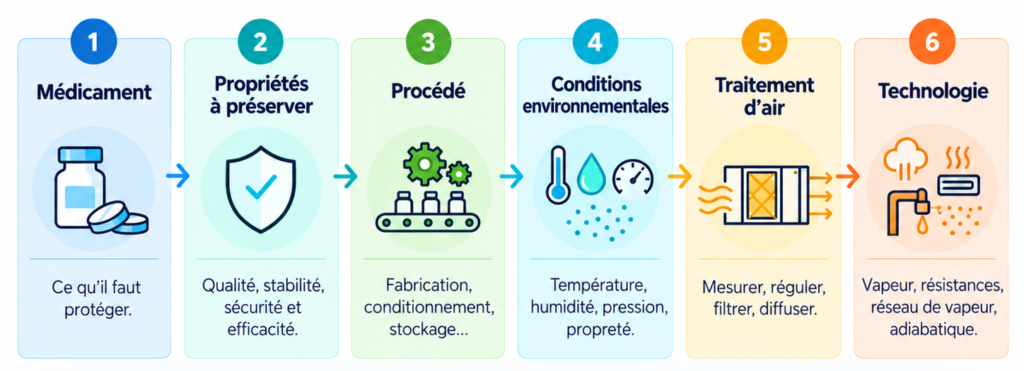
Le point de départ n’est jamais la salle, la centrale de traitement d’air ou l’humidificateur. Le point de départ est le médicament, le procédé et le risque associé au produit.
Dans cet ensemble d’exigences environnementales, l’humidité occupe une place particulière. Certaines opérations y sont peu sensibles ; d’autres peuvent au contraire être directement influencées par les échanges d’eau entre l’air ambiant et les matières exposées.
Pour de nombreux principes actifs, excipients, poudres, granulés ou produits intermédiaires, l’humidité de l’air ne constitue pas seulement un paramètre d’exploitation du bâtiment. Elle peut modifier la teneur en eau du produit et, par conséquent, certaines de ses propriétés physiques et galéniques : fluidité, aptitude à l’écoulement, comportement vis-à-vis de l’électricité statique, tendance à l’agglomération ou encore caractéristiques mécaniques des granulés destinés à la compression.
La question n’est donc pas simplement :
« Quelle humidité relative faut-il maintenir dans cette salle ? »
mais plutôt :
« Quelles conditions environnementales sont nécessaires pour préserver les caractéristiques du médicament et garantir la maîtrise du procédé tout au long de sa fabrication ? »
Une fois cette exigence pharmaceutique identifiée, elle doit être traduite en paramètres environnementaux mesurables, puis en solutions d’ingénierie capables de les maintenir dans la durée.
C’est précisément à cette interface entre le besoin pharmaceutique et l’ingénierie du traitement d’air que se situe l’expertise de Devatec.
Comment l’humidité influence-t-elle les produits pharmaceutiques ?
Dans une zone de fabrication pharmaceutique, lorsqu’une poudre, un granulé, un mélange, un produit intermédiaire ou un médicament fini est exposé à l’air ambiant, des échanges d’eau peuvent se produire entre le produit et son environnement.
L’humidité relative de l’air peut influencer directement la teneur en eau des produits pharmaceutiques.
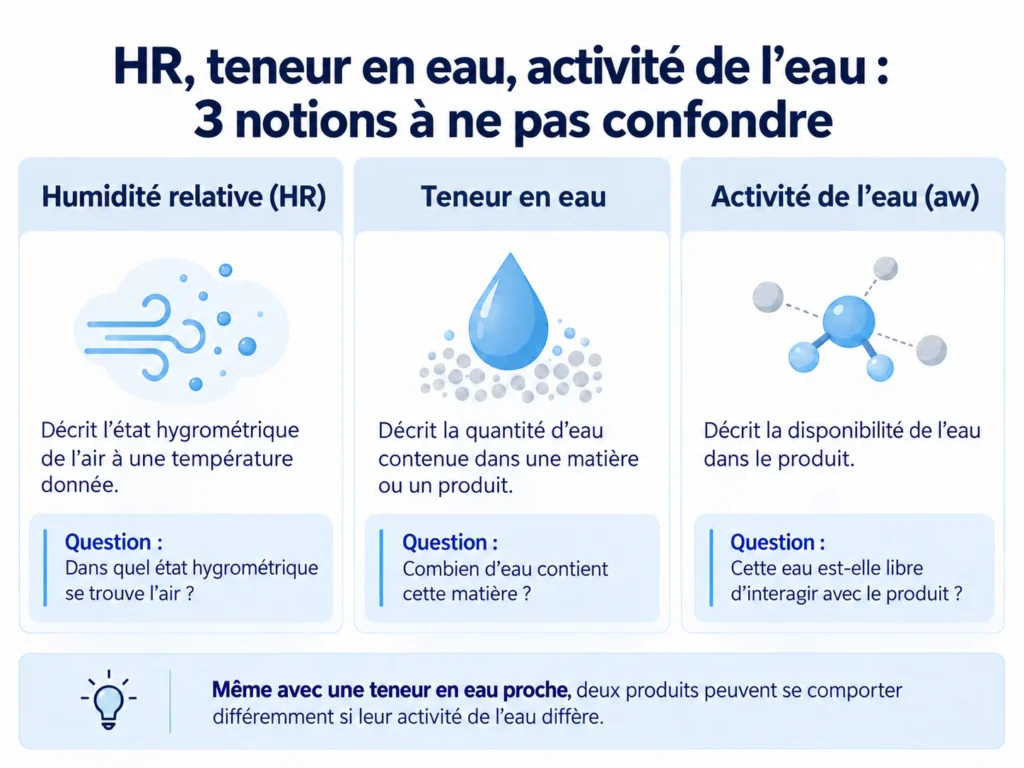
Humidité relative, teneur en eau et activité de l’eau : quelles différences ?
En galénique, trois notions doivent être distinguées :
- l’humidité relative (HR) caractérise l’état hygrométrique de l’air ;
- la teneur en eau caractérise la quantité d’eau contenue dans le produit ;
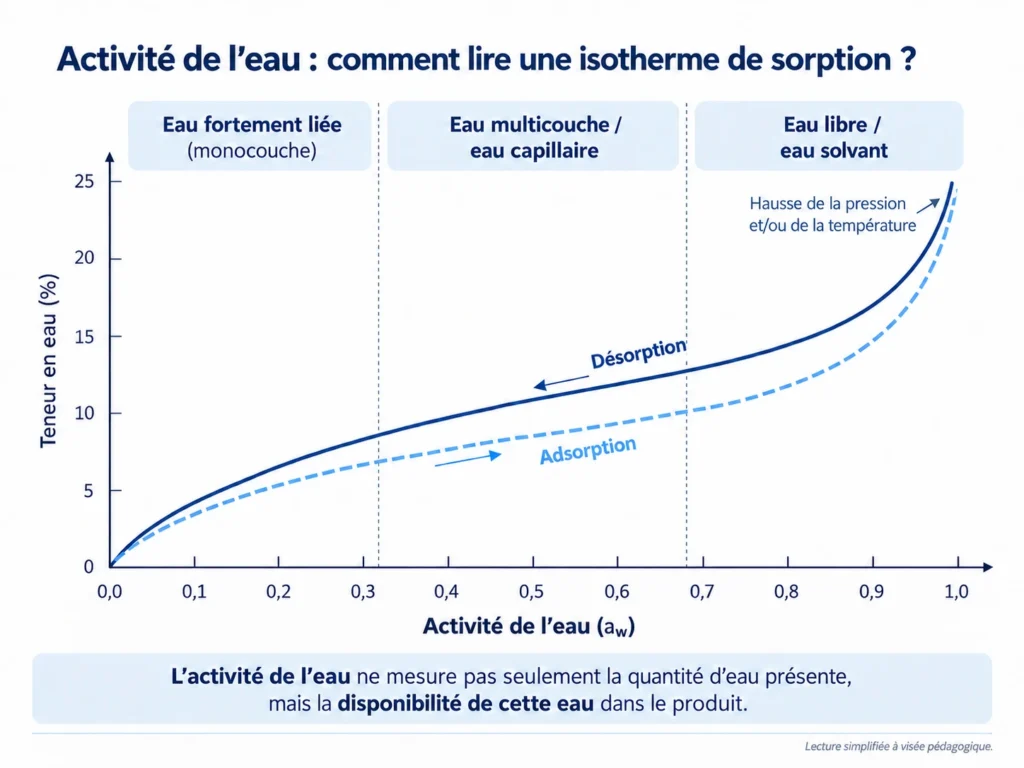
- l’activité de l’eau (aw) traduit la disponibilité de cette eau au sein du produit.
Ces trois paramètres sont liés, mais ils ne décrivent pas la même réalité.
Comment un produit pharmaceutique échange-t-il de l’eau avec l’air ambiant ?
L’air et le produit tendent progressivement vers un équilibre hygrométrique. Lorsque l’air ambiant est plus sec que l’état d’équilibre du produit, celui-ci tend à perdre de l’eau. Lorsque l’air est plus humide, il tend au contraire à en adsorber.
La vitesse et l’intensité de ces échanges dépendent notamment de la nature du produit, de sa surface spécifique, du temps d’exposition, de la température et de sa sensibilité hygroscopique.
Quelle relation entre activité de l’eau et humidité relative d’équilibre ?
À l’équilibre thermodynamique et à température donnée, l’activité de l’eau d’un produit est directement reliée à l’humidité relative de l’air qui l’entoure :
ERH (%) ≈ aw × 100
où ERH = Equilibrium Relative Humidity (humidité relative d’équilibre) et aw = activité de l’eau.
| Activité de l’eau du produit | Humidité relative d’équilibre de l’air |
|---|---|
| aw = 0,30 | ≈ 30 % HR |
| aw = 0,50 | ≈ 50 % HR |
| aw = 0,75 | ≈ 75 % HR |
Pourquoi deux poudres ayant la même teneur en eau peuvent-elles se comporter différemment ?
Deux produits peuvent présenter une teneur en eau identique mais une activité de l’eau différente.
Pour le galéniste, l’activité de l’eau peut alors être plus pertinente que la seule teneur en eau totale, car elle reflète l’eau réellement disponible pour les réactions chimiques, les phénomènes de dégradation, le développement microbiologique ou certains comportements technologiques.
Quels effets l’humidité peut-elle avoir sur les poudres, granulés et comprimés ?
Les propriétés galéniques de nombreuses poudres sont directement influencées par leur niveau d’hydratation.
| augmentation de l’électricité statique |
| modification de l’écoulement |
| variation du remplissage des matrices |
| modification de la compressibilité |
| changements de dureté des comprimés |
| augmentation de la friabilité |
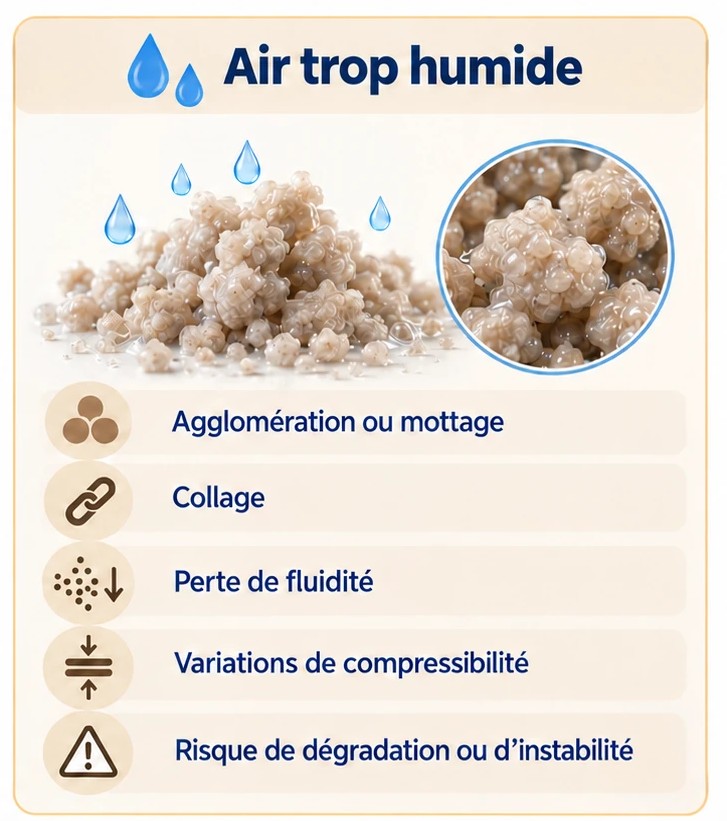
| agglomération et mottage |
| perte de fluidité |
| collage sur les équipements |
| augmentation de la friabilité |
Air sec et électricité statique : quel lien en fabrication pharmaceutique ?
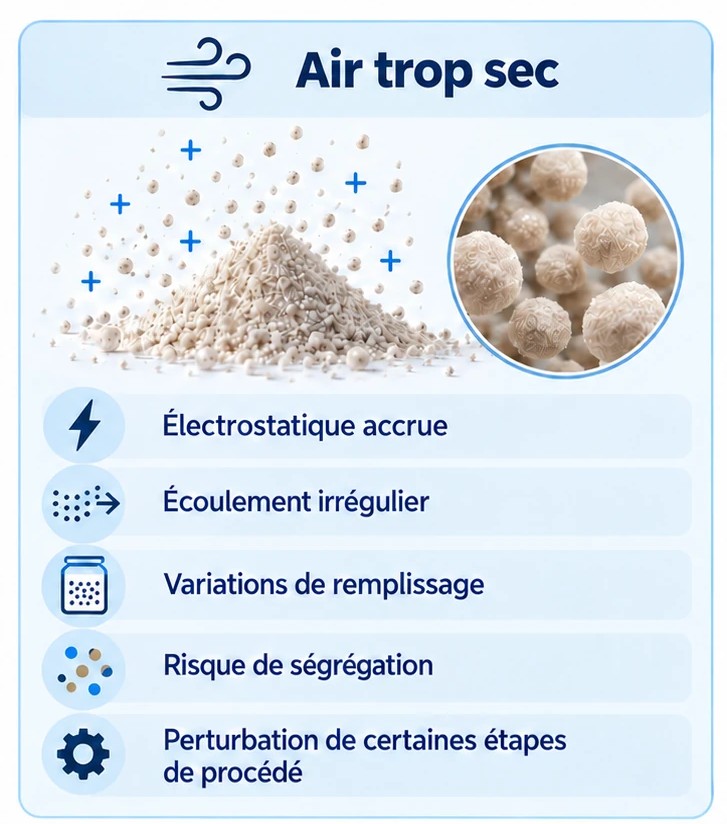
Lorsque l’humidité relative diminue fortement, la dissipation naturelle des charges électrostatiques devient moins efficace.
Dans les opérations mettant en œuvre des poudres ou des granulés, cela peut favoriser l’adhésion des particules aux surfaces, perturber leur écoulement ou l’alimentation des équipements, compliquer certaines opérations de conditionnement et augmenter l’attraction des poussières.
Le maintien d’une humidité adaptée au procédé contribue ainsi à limiter l’accumulation de charges électrostatiques.
Quel lien entre activité de l’eau et développement microbiologique ?
La croissance des microorganismes dépend davantage de l’activité de l’eau que de la seule teneur en eau totale du produit.
L’eau doit en effet être disponible pour permettre la croissance bactérienne, le développement des levures ou la prolifération des moisissures.
Quels produits et étapes de fabrication sont particulièrement sensibles à l’humidité ?
L’importance des échanges d’eau avec l’environnement varie selon la nature du produit et l’étape du procédé.
Matières premières et excipients : Certaines matières hygroscopiques peuvent augmenter ou diminuer rapidement leur teneur en eau après ouverture de leur conditionnement.
Granulés destinés à la compression : Une modification de leur teneur en eau peut influencer leur fluidité, leur compressibilité et la dureté finale des comprimés.
Gélules : Un air trop sec peut favoriser une perte d’eau des enveloppes gélatineuses, avec un risque accru de fragilité ou de fissuration.
Poudres exposées lors des transferts ou des pesées : Des phénomènes d’électricité statique peuvent apparaître plus facilement dans les ambiances très sèches.
Comprendre la relation entre humidité relative, activité de l’eau, teneur en eau et propriétés galéniques est donc une étape essentielle avant même de parler de centrale de traitement d’air ou d’humidification.
La question devient alors :
« Quel état hygrométrique faut-il maintenir pour préserver les propriétés du produit et garantir la maîtrise du procédé ? »
C’est seulement après avoir répondu à cette question pharmaceutique que peut commencer le travail d’ingénierie du traitement d’air.
Quelle humidité maintenir dans une zone de fabrication pharmaceutique ?
Il n’existe pas de taux d’humidité unique applicable à toutes les zones de fabrication pharmaceutique.
Les conditions de température et d’humidité relative doivent être définies en fonction du produit, du procédé et des risques associés.
Cette approche explique pourquoi deux locaux relevant d’une même classification BPF peuvent présenter des exigences environnementales différentes.
Les BPF/GMP imposent-elles un taux d’humidité précis ?
Les Bonnes Pratiques de Fabrication (BPF/GMP) définissent notamment des exigences relatives à la maîtrise de la contamination, aux flux d’air, à la filtration, à la ventilation, aux cascades de pression et au contrôle de l’environnement. Elles n’imposent cependant pas une température ou une humidité unique applicable à toutes les zones : ces paramètres doivent être justifiés par le produit, le procédé et les risques associés.
Une salle de mélange, une salle de compression, une salle de pesée, une zone de conditionnement ou un magasin de matières premières ou de produits finis peuvent ainsi accueillir des produits présentant des sensibilités hygroscopiques très différentes.
Exemples de conditions environnementales rencontrées en industrie pharmaceutique*
| Zone de fabrication | Température sèche | Humidité relative | Objectif principal |
| Réception et stockage des matières premières | 18 à 22 °C | 30 à 55 % | Maintien de la stabilité des matières premières et limitation des variations de teneur en eau |
| Mélange de poudres | 20 à 22 °C | 30 à 45 % | Maintenir l’homogénéité du mélange et éviter agglomération ou ségrégation |
| Granulation | 20 à 22 °C | 30 à 45 % | Maîtriser l’évolution de la teneur en eau du granulé |
| Compression des comprimés | 20 à 22 °C | 30 à 45 % | Stabilité de l’écoulement, remplissage des matrices, compressibilité et dureté des comprimés |
| Conditionnement primaire | 20 à 25 °C | 40 à 50 % | Limiter les phénomènes électrostatiques et assurer la régularité du conditionnement |
Comment traduire une exigence pharmaceutique en besoin de traitement d’air ?
À ce stade, la question n’est plus de savoir si l’humidité influence le produit ou le procédé. Elle devient : comment maintenir durablement les conditions environnementales nécessaires à leur maîtrise ?
C’est précisément à cette interface entre les besoins du procédé pharmaceutique et l’ingénierie du traitement d’air que s’inscrit l’approche de Devatec.
Quelles données faut-il connaître pour dimensionner l’humidification d’une zone pharmaceutique ?
Deux installations visant une même humidité relative peuvent nécessiter des solutions techniques très différentes.
Le besoin dépend notamment :
- du débit d’air traité ;
- de la proportion d’air neuf ;
- des conditions climatiques locales ;
- du niveau de précision recherché ;
- de la qualité d’eau disponible ;
- des exigences énergétiques et d’exploitation du site.
Le choix d’une technologie d’humidification ne repose donc jamais uniquement sur une valeur d’humidité cible. Il résulte d’une analyse globale intégrant les contraintes du procédé, du bâtiment et de l’exploitation.
Pour traduire ces exigences en besoin de traitement d’air, l’étude peut également s’appuyer sur l’état de l’air extérieur, sa teneur en eau, la charge d’humidification à couvrir, la capacité de modulation, ainsi que les conditions de diffusion, d’absorption et de régulation dans la CTA.
Vapeur ou humidification adiabatique : quelle technologie choisir en pharmacie ?
Quelle technologie envisager selon les ressources disponibles sur le site ?
Le choix peut être orienté par les ressources déjà disponibles et par l’architecture du traitement d’air :
- si l’électricité est disponible : humidification électrique par vapeur, avec des solutions à électrodes ELMC ou à résistances RTH ;
- si de la vapeur sous pression est disponible : vapeur vive conditionnée avant injection dans la veine d’air ;
- lorsqu’un système de récupération d’énergie et les conditions de la CTA s’y prêtent : une solution adiabatique hygiénique peut être envisagée et peut, selon le projet, réduire le poste énergétique lié à l’humidification.
Quand envisager une humidification isotherme par vapeur ?
Lorsque l’application nécessite un apport direct de vapeur dans le flux d’air, Devatec propose plusieurs technologies isothermes.
Les humidificateurs à électrodes ELMC utilisent la conductivité naturelle de l’eau pour produire de la vapeur. Cette technologie est particulièrement adaptée aux applications industrielles nécessitant robustesse, simplicité d’installation et large plage de modulation.
Les humidificateurs à résistances RTH produisent de la vapeur indépendamment de la conductivité de l’eau. Ils permettent notamment l’utilisation de certaines eaux traitées et répondent aux applications nécessitant une maîtrise précise de la production de vapeur.
Si de la vapeur sous pression est déjà disponible sur le site, celle-ci peut être acheminée vers la CTA puis détendue à pression atmosphérique avant d’être injectée dans la veine d’air, au moyen de solutions de conditionnement de vapeur telles que les Séries 9000 et 1000.
Dans ces différents cas, l’objectif reste identique : maintenir les conditions environnementales nécessaires à la conservation des propriétés du produit et à la reproductibilité du procédé pharmaceutique.
Quand l’humidification adiabatique peut-elle être envisagée ?
Toutes les applications pharmaceutiques ne nécessitent pas de produire de la vapeur.
Dans certaines centrales de traitement d’air, l’humidification adiabatique peut constituer une alternative pertinente. Son principe repose sur l’évaporation contrôlée de l’eau dans le flux d’air, en utilisant la chaleur sensible de celui-ci pour augmenter sa teneur en humidité.
Avec EvaPack®, cette humidification s’accompagne également d’un effet de refroidissement, qui peut contribuer à l’optimisation énergétique de certaines installations.
HCE : comment répondre aux exigences hygiéniques de l’humidification ?
Pour les applications nécessitant une maîtrise rigoureuse des aspects hygiéniques et de la qualité d’eau, Devatec a développé le concept HCE – Humidification Hygiénique avec Contrôle de l’Évaporation.
Cette approche associe notamment :
- l’utilisation d’eau osmosée ;
- le contrôle continu du processus d’évaporation ;
- une gestion maîtrisée des différentes phases de fonctionnement ;
- l’intégration éventuelle de stratégies de préchauffage adaptées aux conditions climatiques ;
- une conception orientée vers les exigences de propreté et de maintenance des installations pharmaceutiques.
Quand l’humidification devient-elle aussi un enjeu énergétique ?
Dans certains projets, le choix du mode d’humidification ne répond pas uniquement à une exigence hygrométrique. Il peut également influencer le bilan énergétique global du traitement d’air.
Une solution adiabatique telle qu’EvaPack® utilise la chaleur sensible de l’air pour évaporer l’eau et produit simultanément un effet de refroidissement. Selon les conditions de fonctionnement de la CTA, cette caractéristique peut être intégrée à l’analyse énergétique globale de l’installation.
L’intérêt doit toutefois être évalué à l’échelle du système complet et selon les conditions réelles du projet.
HumiData : objectiver les choix de conception
HumiData est un logiciel d’aide à la sélection développé par le bureau d’études Devatec. À partir des données du projet et de données climatiques réelles, il compare plusieurs scénarios d’humidification (humidification électrique par vapeur, vapeur vive et évaporation adiabatique) et génère un rapport synthétique de comparaison.
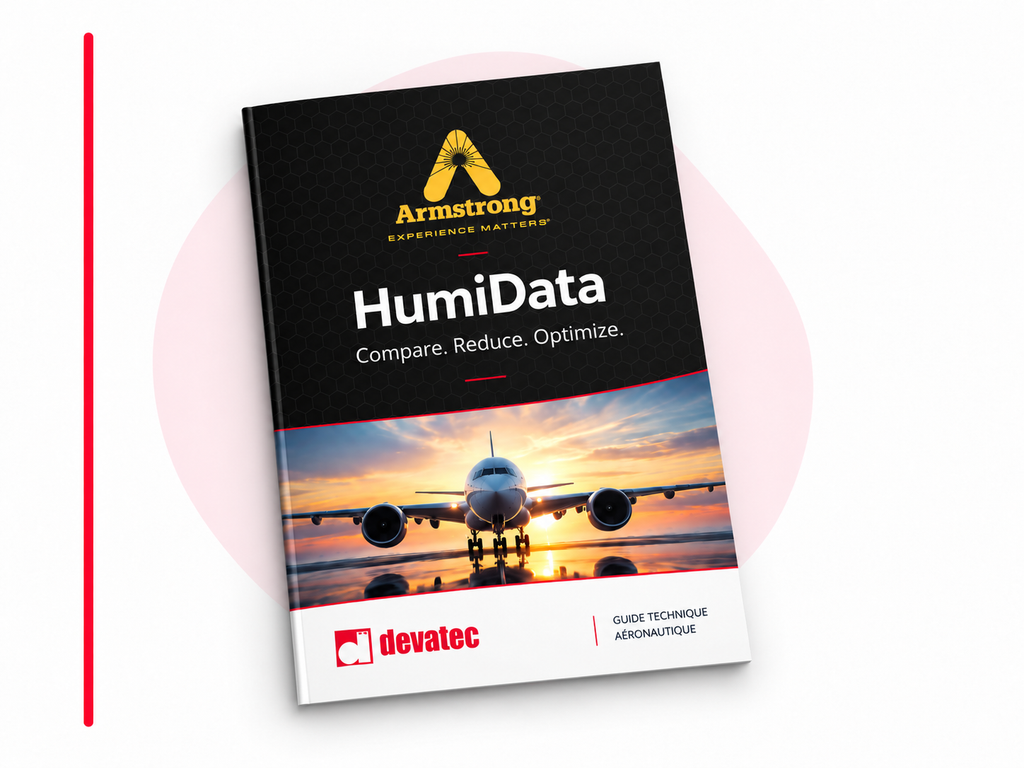
Le rapport permet notamment de comparer les besoins dimensionnés ainsi que, selon les scénarios étudiés, les consommations d’énergie et d’eau, les coûts énergétiques et les émissions de CO₂. L’objectif est d’objectiver le choix de la technologie au regard des contraintes techniques, énergétiques et d’exploitation du projet.
FAQ : humidité et humidification dans l’industrie pharmaceutique
Quelle humidité maintenir dans l’industrie pharmaceutique ?
Il n’existe pas de taux d’humidité unique applicable à toute l’industrie pharmaceutique. La consigne doit être définie selon le produit, le procédé, l’étape de fabrication et les risques associés. L’objectif est de maintenir des conditions environnementales compatibles avec les propriétés du médicament et la reproductibilité du procédé, et non d’appliquer une valeur d’HR identique à toutes les zones.
Les BPF/GMP imposent-elles un taux d’humidité précis ?
Les BPF/GMP encadrent la maîtrise de l’environnement de fabrication, mais elles n’imposent pas une température ou une humidité relative universelle applicable à toutes les salles pharmaceutiques. Ces paramètres doivent être justifiés à partir du produit, du procédé et de l’analyse de risque. Deux locaux relevant d’une même classification peuvent donc avoir des exigences hygrométriques différentes.
Quelle différence entre humidité relative, teneur en eau et activité de l’eau ?
L’humidité relative (HR) caractérise l’état hygrométrique de l’air. La teneur en eau correspond à la quantité d’eau contenue dans le produit. L’activité de l’eau (aw) traduit la disponibilité de cette eau dans le produit. Ces trois notions sont liées mais ne décrivent pas la même réalité. À l’équilibre et à température donnée, l’activité de l’eau est reliée à l’humidité relative d’équilibre selon la relation ERH (%) ≈ aw × 100.
Pourquoi les poudres, granulés et comprimés sont-ils sensibles à l’humidité ?
Le niveau d’hydratation peut influencer différentes propriétés galéniques : écoulement, comportement électrostatique, remplissage des matrices, compressibilité, dureté ou friabilité. À l’inverse, un gain excessif d’humidité peut favoriser l’agglomération, le mottage, la perte de fluidité ou le collage sur les équipements. L’objectif n’est donc pas de maintenir le produit aussi sec que possible, mais dans un état hygrométrique compatible avec ses caractéristiques.
Quel est le lien entre air sec et électricité statique en pharmacie ?
Lorsque l’humidité relative diminue fortement, la dissipation naturelle des charges électrostatiques devient moins efficace. Avec des poudres ou des granulés, cela peut favoriser l’adhésion des particules aux surfaces, des difficultés d’écoulement, des variations d’alimentation des équipements ou l’attraction de poussières. Maintenir une humidité adaptée au procédé contribue à limiter l’accumulation de charges.
Pourquoi deux salles pharmaceutiques peuvent-elles avoir des humidités différentes ?
Parce que la consigne d’humidité ne dépend pas uniquement de la classification du local. Elle dépend également des matières manipulées, de leur sensibilité hygroscopique, de l’étape de fabrication et des exigences du procédé. Une salle de pesée, une zone de mélange, une salle de compression ou une zone de conditionnement peuvent donc nécessiter des conditions différentes même au sein d’un même site pharmaceutique.
Vapeur ou humidification adiabatique : comment choisir en pharmacie ?
Le choix dépend des exigences du procédé et de l’installation. Les solutions isothermes peuvent produire la vapeur électriquement ou utiliser une vapeur sous pression disponible sur le site, conditionnée avant injection dans le flux d’air. Une solution adiabatique comme EvaPack® fait évaporer l’eau en utilisant la chaleur sensible de l’air et génère simultanément un effet de refroidissement. Le choix doit donc prendre en compte les conditions à maintenir, la CTA, l’énergie disponible, la qualité d’eau, l’exploitation et les objectifs énergétiques du projet.
Références et sources
Note au lecteur : Les valeurs de température et d’humidité mentionnées dans cet article sont données à titre d’exemples issus de projets pharmaceutiques réels et de la littérature technique. Elles ne constituent pas des exigences GMP universelles. Les conditions environnementales doivent toujours être justifiées par les caractéristiques du produit, les exigences du procédé et l’analyse de risque réalisée par le site pharmaceutique.
Références réglementaires
Commission Européenne. EudraLex Volume 4 – EU Guidelines for Good Manufacturing Practice for Medicinal Products for Human and Veterinary Use – Part I, Chapter 3: Premises and Equipment.
Commission Européenne. EudraLex Volume 4 – Annex 1: Manufacture of Sterile Medicinal Products. Révision 2022.
U.S. Food and Drug Administration (FDA). Code of Federal Regulations – Title 21 Part 211: Current Good Manufacturing Practice for Finished Pharmaceuticals.
World Health Organization (WHO). Guidelines on Heating, Ventilation and Air-Conditioning Systems for Non-Sterile Pharmaceutical Products. WHO Technical Report Series.
Haycocks N., Goldschmidt N., Thomsen U. Temperature & Humidity Requirements in Pharmaceutical Facilities. Pharmaceutical Engineering, septembre/octobre 2021, ISPE.
Références scientifiques et galéniques
Airaksinen S. Role of Excipients in Moisture Sorption and Physical Stability of Solid Pharmaceutical Formulations. University of Helsinki.
Waterman K.C., Adami R.C., et al. Application of Water Activity Determination to Nonsterile Pharmaceutical Products.
Lachman L., Lin S. Electrostatic Characteristics of Pharmaceutical Solids and Packaging Materials I. Journal of Pharmaceutical Sciences. 1968;57(3):504-510.
Koumbogle K., Gosselin R., Gitzhofer F., Abatzoglou N. Moisture Behavior of Pharmaceutical Powder during the Tableting Process. Pharmaceutics. 2023;15(6):1652.
Brubaker J., Moghtadernejad S. A Comprehensive Review of the Rheological Properties of Powders in Pharmaceuticals. Powders. 2024;3(2):233-254.
Références techniques Devatec / Armstrong
Devatec. Documentation technique ELMC. Humidificateurs isothermes à électrodes.
Devatec. Documentation technique RTH-LC et RTH-HC. Humidificateurs isothermes à résistances.
Devatec. Documentation technique EvaPack. Humidification adiabatique et contrôle de l’évaporation.
Devatec. Concept HCE – Humidification Hygiénique avec Contrôle de l’Évaporation.
Devatec. HumiData. Logiciel d’aide à la sélection et rapport de comparaison des technologies d’humidification.
Documentation technique EvaPack® : certifications VDI 6022, Euroclasse A1, exigences de qualité d’eau et contrôle proportionnel.
Études de cas et retours d’expérience Armstrong-Devatec relatifs aux applications pharmaceutiques, biotechnologiques et salles propres.

Comment dimensionner l’humidification d’une CTA pharmaceutique ?
Le dimensionnement ne repose pas uniquement sur une humidité cible. Il faut également tenir compte du débit d’air traité, du taux d’air neuf, des conditions climatiques du site, du niveau de précision recherché, de la qualité d’eau disponible ainsi que des contraintes énergétiques et d’exploitation. L’étude du traitement d’air permet ensuite de traduire ces paramètres en capacité d’humidification, modulation, diffusion et régulation adaptées à l’installation.